چرا جوش CO۲ پاشش زیادی دارد و چطور آن را کم کنیم؟
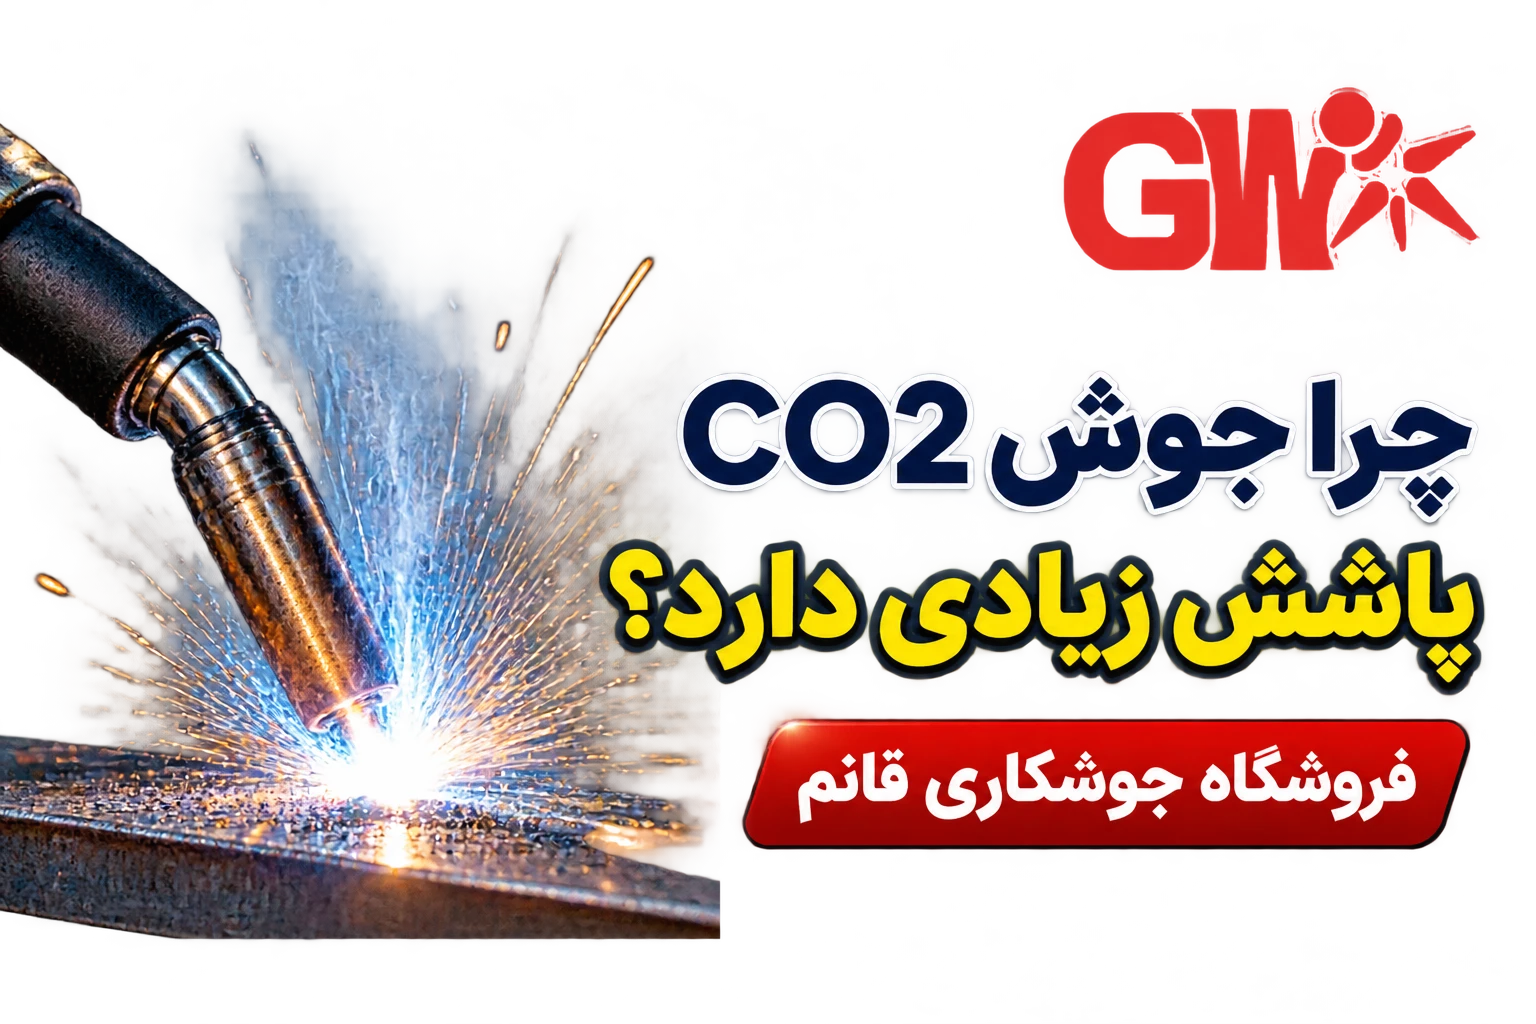
اشش زیاد در جوشکاری CO2 در درجه اول ناشی از عدم تعادل میان ولتاژ قوس و سرعت تغذیه سیم (Wire Feed Speed)، فرسودگی نوک تماس و نازل تورچ، آلودگیهای سطحی فلز (مانند زنگزدگی و چربی) و استفاده از گاز دیاکسید کربن خالص با فشار نامناسب است. برای به حداقل رساندن این پاشش و رسیدن به حوضچه مذاب آرام، کافی است ولتاژ و سرعت سیم را تا شنیدن صدای یکنواخت هیس تنظیم کنید، فاصله سر نازل تا قطعه کار را بین ۱۰ تا ۱۵ میلیمتر نگه دارید، قطعات مصرفی فرسوده تورچ را جایگزین کنید و در صورت نیاز از گاز ترکیبی (میکس آرگون و CO2) بهره ببرید.
فهرست مطالب
Toggleعلت اصلی پاشش جوش چیست؟
پاشش جوش زمانی رخ میدهد که قطرات فلز مذاب پیش از ادغام آرام و کامل در حوضچه جوش، به دلیل ناپایداریهای الکتریکی، فیزیکی یا متالورژیکی به اطراف پرتاب میشوند. در فرآیند جوشکاری میگ/مگ، انتقال فلز میتواند به شکل اتصال کوتاه (Short Circuit)، کروی (Globular) یا اسپری (Spray) صورت گیرد. هنگام استفاده از گاز کربن دیاکسید خالص، به دلیل اثرات نیروهای دافعه الکترومغناطیسی شدید، انتقال قطرات عمدتاً به شیوه کروی بینظم رخ میدهد؛ در این حالت قطره بزرگ مذاب قبل از رها شدن از سیم، به شدت متلاطم شده و ذرات آن به شکل جرقه و پاشش در محیط پراکنده میشوند.
چگونه پاشش جوش را در جوشکاری میگ (MIG) به حداقل برسانیم؟
برای کاهش پاشش در جوشکاری میگ، ابتدا باید تمام فاکتورهای مکانیکی و تنظیمات الکتریکی را به صورت گامبهگام بررسی کرد. تمیزکاری دقیق درز اتصال قبل از شروع، کنترل سیستم کشنده سیم برای حرکت یکنواخت، ثابت نگهداشتن دست اپراتور در حین اجرای پاس جوش، استفاده از سایز مناسب شعلهپوش و نوک تماس، و تنظیم زاویه دست به شکل اصولی، مهمترین کارهایی هستند که پاشش را تا ۸۰ درصد کاهش میدهند.
تنظیمات صحیح ولتاژ و سرعت سیم برای کاهش پاشش جوش
تعادل میان ولتاژ خروجی منبع تغذیه و سرعت خروج سیم (WFS)، مهمترین فاکتور کنترل پاشش است:
- ولتاژ پایینتر از سرعت سیم: سیم جوش با قطعه برخورد فیزیکی میکند، قوس مدام قطع و وصل شده و پاششهای انفجاری و ریز به وجود میآید.
- ولتاژ بیش از حد بالا: طول قوس بسیار کشیده شده و قطرات مذاب بزرگ و بینظم از سیم جدا میشوند که باعث پاششهای درشت و چسبنده به کنارههای درز میگردد.
- تنظیم بهینه: دستگاه روی نقطهای کار میکند که صدایی ممتد و نرم (شبیه به سرخ شدن نان در روغن) به گوش میرسد و انتقال فلز در پایدارترین حالت انجام میشود.
آیا ولتاژ خیلی بالا باعث افزایش پاشش میشود؟
قطعاً بله؛ افزایش ولتاژ بدون در نظر گرفتن سرعت سیم یکی از شایعترین اشتباهات کارگاهی است. ولتاژ بالا مستقیماً طول ستون قوس الکتریکی را افزایش میدهد. قوس بلند ذاتاً ناپایدار است و نیروی مغناطیسی شناور در اطراف آن باعث میشود حوضچه مذاب آرامش خود را از دست بدهد. علاوه بر این، در قوسهای بلند، محافظت گازی ضعیفتر شده و انرژی پلاسما قطرات بزرگ مذاب را با شتابی بالا به اطراف پرتاب میکند.
نقش گاز محافظ و مقایسه انواع گاز در میزان پاشش
گاز محافظ نقش اتمسفر مصنوعی برای جداسازی هوای محیط از فلز مذاب را ایفا میکند، اما نوع این گاز در شکلگیری و رفتار قوس نیز نقشی اساسی دارد. دیاکسید کربن به عنوان یک گاز فعال، در حرارت بسیار بالای قوس تجزیه شده و انرژی حرارتی متمرکزی را آزاد میسازد که اگرچه به نفوذ عمیق کمک میکند، اما دافعههای حرارتی روی قطره مذاب باعث ناپایداری و پرتاب ذرات میشود.
تفاوت استفاده از گاز میکس با CO2 خالص در میزان پاشش
گاز دیاکسید کربن خالص (۱۰۰٪ CO2) گزینهای اقتصادی با عمق نفوذ بالا است، اما به خاطر رفتار مولکولی فعال، پاشش ذاتی زیادی دارد. در مقابل، گازهای ترکیبی موسوم به میکس (معمولاً ۸۰ یا ۸۲ درصد آرگون و مابقی CO2)، قوسی بسیار نرمتر و پایدارتر پدید میآورند. گاز آرگون به عنوان گازی نجیب باعث تسهیل انتقال اسپری شده و قطرات بسیار ریزی ایجاد میکند که بدون پاشش به حوضچه ملحق میشوند و نرخ پاشش را تا ۷۰ درصد کاهش میدهند.
تاثیر کیفیت سیم جوش و نحوه نگهداری آن
کیفیت سیم جوش و شرایط محیطی نگهداری آن از مواردی هستند که تاثیر مستقیمی روی تمیزی خط جوش دارند.
آیا کیفیت سیم جوش CO2 بر میزان پاشش تاثیر دارد؟
کیفیت متالورژیکی و پوشش سطحی سیم جوش تاثیری چشمگیر بر نرخ پاشش دارد. سیمهای مرغوب دارای درصد مشخصی از عناصر اکسیژنزدا مانند سیلیسیم و منگنز هستند که در حوضچه مذاب واکنش داده و ناپایداریهای گازی را خنثی میکنند. علاوه بر این، روکش مسی یکنواخت مانع از سایش زودرس قطعات و نوسان جریان میشود. سیمهای نامرغوب با نوسان در قطر و ناخالصی در آلیاژ، مدام افت و خیز جریان ایجاد کرده و پاشش را تشدید میکنند.
آیا رطوبت سیم جوش باعث افزایش پاشش میشود؟
بله، رطوبت از مخربترین عوامل در کیفیت اتصال است. اگر کلاف سیم جوش در فضایی مرطوب نگهداری شود، رطوبت به شکل لایههای آب روی سطح سیم نفوذ میکند. در لحظه عبور سیم از قوس، تبخیر ناگهانی آب باعث رهاسازی سریع هیدروژن و اکسیژن شده و این انفجارهای میکروسکوپی ذرات مذاب را به بیرون پرتاب کرده و موجب ایجاد عیب تخلخل (Porosity) میشوند.
بهترین برند سیم جوش CO2 برای کاهش پاشش کدام است؟
در بازار ایران شرکتهای معتبری به تولید مفتولهای جوشکاری استاندارد مشغولند. برندهایی نظیر سیم جوش یزد، زنجان، جوشیران، آما و میکامال با تولید گرید پرکاربرد ER70S-۶ (در قطرهای ۰.۸، ۱ و ۱.۲ میلیمتر)، به دلیل آبکاری یکنواخت مس و خلوص آلیاژی بالا، کمترین نرخ پاشش را ارائه میدهند.
بررسی قطعات مصرفی تورچ و نقش آنها در عیبیابی
فرسودگی یا کثیفی لوازم مصرفی تورچ جوشکاری یکی از پنهانترین دلایل پاششهای آزاردهنده است.
نقش نوک تماس (Contact Tip) در پاشش جوشکاری
نوک تماس تورچ وظیفه دارد جریان الکتریکی را به سیم جوش در حال حرکت انتقال دهد. اگر سوراخ داخلی این قطعه بر اثر کار مداوم گشاد شده باشد، سیم درون آن بازی کرده و تماس الکتریکی پایدار برقرار نمیشود. قطع و وصلهای لحظهای داخل نازل، قوس را نامتعادل کرده و جرقههای شدید به همراه دارد.
چرا نازل تورچ من سریع با ذرات مذاب پر میشود؟
پر شدن سریع دهانه نازل ناشی از پاشش اولیه زیاد و چسبیدن ذرات داغ به دیوارههای داخلی است. با انباشته شدن این ذرات، مسیر خروج یکنواخت گاز مسدود میشود و کمبود گاز محافظ، پاشش را چندین برابر میکند.
آیا استفاده از اسپری ضد پاشش توصیه میشود؟
بله، اسپری یا ژل ضد پاشش (Anti-Spatter) با ایجاد لایهای محافظ، مانع از جوش خوردن ذرات مذاب به بدنه نازل و نوک تماس میشود. کافی است دهانه تورچ را به ژل یا اسپری آغشته کنید تا ذرات به سادگی با یک ضربه آرام جدا شوند. دقت کنید این ماده وارد درز جوش نشود تا باعث ایجاد گاز و حفره نگردد.
تنظیمات وایر فیدر چقدر در پاشش موثر است؟
اگر غلطکهای وایر فیدر بیش از حد سفت باشند، سیم دفرمه شده و درون فنر تورچ گیر میکند. اگر بیش از اندازه شل باشند، سیم بکسوات کرده و تغذیه آن با افت و خیز انجام میشود. هرگونه نوسان در سرعت رساندن سیم به حوضچه جوش، مستقیماً به پاشش منجر میشود.
اشتباهات جوشکار و عوامل فیزیکی موثر بر پاشش
گاهی اوقات تجهیزات کاملاً سالم هستند اما خطای اپراتور عامل ایجاد پاشش است.
آیا زاویه تورچ در ایجاد پاشش نقش دارد؟
زاویه ایدهآل تورچ حدود ۱۰ تا ۱۵ درجه نسبت به خط عمود است. زاویه دادن بیش از حد (بیشتر از ۲۵ تا ۳۰ درجه) باعث خروج گاز از یک سمت، نفوذ هوای آزاد به حوضچه و پاششهای گسترده به طرفین میشود.
فاصله استاندارد نازل تا قطعه کار برای کاهش پاشش چقدر است؟
فاصله نوک نازل تا قطعه کار (Stick-Out) به طور معمول باید بین ۱۰ تا ۱۵ میلیمتر باشد. دور نگه داشتن بیش از حد تورچ پوشش گازی را مختل و قوس را ناپایدار میکند، در حالی که نزدیک کردن بیش از حد نیز باعث چسبیدن مذاب به شعلهپوش میشود.
تاثیر تمیز نبودن سطح فلز (زنگزدگی) بر پاشش جوش
وجود زنگزدگی، رنگ، گریس و رطوبت روی قطعه کار، در مواجهه با حرارت بالای قوس سریعاً تجزیه و تبخیر میشوند. گازهای ناشی از این تبخیر به شکل انفجاری از حوضچه فرار کرده و مذاب را به بیرون پرتاب میکنند.
نشانهشناسی و عیبیابی رفتارهای غیرعادی جوش CO2
علت صدای تقتق یا انفجارهای کوچک در حین جوشکاری چیست؟
صدای تقتق یا حالت ترقهای نشانه این است که سرعت سیم نسبت به ولتاژ زیاد است و سیم جوش به جای ذوب پیوسته، مدام به قطعه کار اصابت کرده و منفجر میشود. شل بودن اتصال ارت نیز یکی دیگر از دلایل این صدا است.
علت تشکیل حباب و تخلخل در جوش همراه با پاشش چیست؟
همزمانی پاشش و ایجاد حفرات اسفنجی (تخلخل) نشاندهنده نقص جدی در گاز محافظ است. نشتی شلنگ، وزش باد در محیط یا مسدود بودن گازپخشکن باعث نفوذ هوای محیط به حوضچه و این پدیده میشود.
چرا پاشش جوش من چسبنده و سخت است؟
اگر پاششها با فرچه تمیز نمیشوند و به سطح فلز جوش میخورند، نشاندهنده ولتاژ فوقالعاده بالا یا فاصله بسیار کم تورچ است. در این حالت قطرات پرتابشده دمای بسیار بالایی دارند و در برخورد با زمینه فولادی مانند جوش نقطهای عمل کرده و جوش میخورند.
عیبیابی پاشش ناگهانی در حین جوشکاری
اگر دستگاه ناگهان دچار پاشش شدید شد، ابتدا مسیر حرکت سیم در لاینر تورچ، سلامت و عدم گشاد شدن نوک تماس، جریان گاز روی مانومتر (عدم یخزدگی یا تمام شدن کپسول) و محکم بودن گیره اتصال زمین را بررسی نمایید.
کیفیت نهایی اتصال و رهایی از ساعتها وقتتلفکنی بابت سنگزدن پاششها، همواره در گرو بهرهمندی از تجهیزات صنعتی سالم و لوازم یدکی دقیق است. اگر برای کارگاه یا خط تولید خود به دنبال قطعات اورجینال با عمر مفید بالا هستید، فروشگاه جوشکاری قائم ولد به عنوان مرجع تخصصی تامین تجهیزات جوش و برش در کشور، بهترین بستر برای خرید قطعات دستگاه جوش co2، انتخاب و خرید قطعات جوش آرگون و انواع خرید قطعات پلاسما را فراهم ساخته است. شما میتوانید برای رفع مشکلات فنی دستگاه، دریافت تنظیمات بهینه و مشاوره رایگان تخصصی در زمینه خرید تجهیزات، با کارشناسان قائم ولد با شماره 66718742- 021 تماس بگیرید.
سوالات متداول درباره پاشش جوش CO2
سادهترین راهکار برای رفع پاشش جوش CO2 چیست؟
تنظیم هماهنگ ولتاژ و آمپر بر اساس ضخامت ورق و پاکسازی سطح اتصال از زنگ و چربی، سریعترین راه مهار پاشش است.
آیا گاز CO2 خالص همیشه پاشش بیشتری نسبت به گاز میکس دارد؟
بله؛ به علت فعال بودن ماهیت شیمیایی مولکولهای دیاکسید کربن و ایجاد نیروهای دافعه مغناطیسی در قوس، پاشش گاز خالص به طور ذاتی از گاز میکس (آرگون + CO2) بیشتر است.
سایز نامناسب نوک تماس چگونه پاشش ایجاد میکند؟
اگر قطر نوک تماس بزرگتر از سایز سیم جوش باشد، سیم درون آن لق میزند و جرقه و نوسان جریان در داخل تورچ شکل میگیرد که به پاشش نامنظم ختم میشود.

چرا جوش CO۲ پاشش زیادی دارد و چطور آن را کم کنیم؟
انتخاب تجهیزات جوشکاری مناسب برای خطوط تولید